
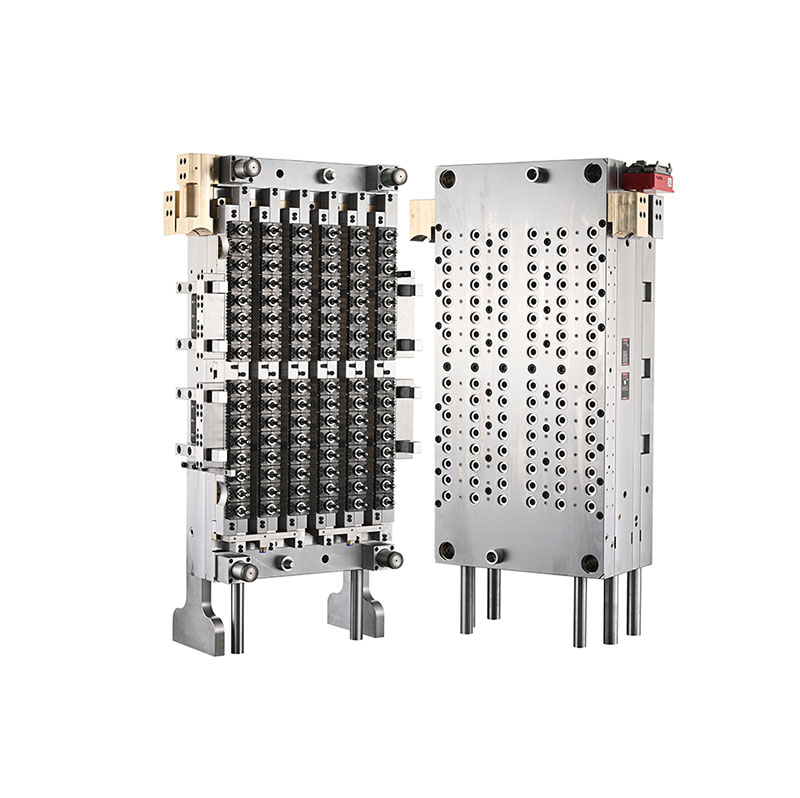
Даэлонг, китайский производитель литьевых форм с более чем 30-летним опытом работы в отрасли, предлагает прецизионные инструменты для производства пластиковой упаковки в больших объемах.Пресс-форма для преформ для домашних животных с 96 полостями, 29, 25 горловин, с затвором игольчатого клапанаразработан для требовательного производства ПЭТ-преформ и сочетает в себе компоновку с большим количеством полостей, управляемую систему горячеканальных каналов и совместимость с автоматизированным производственным оборудованием для обеспечения стабильной производительности при упаковке напитков, продуктов питания и повседневной химической продукции.
Высокопроизводительная форма для ПЭТ-преформ напрямую влияет на эффективность производства, стабильность размеров, использование материала и качество последующих бутылок. Конфигурация с 96 гнездами позволяет производителям производить несколько преформ за каждый цикл впрыска, а система горячего литника с игольчатым клапаном помогает контролировать подачу расплава к отдельным воротам. Для производителей, использующих совместимые термопластавтоматы Nestal и роботизированную автоматизацию с пятью станциями, правильная конструкция пресс-формы может обеспечить стабильное и повторяемое производство. В этой статье объясняются принципы работы пресс-формы, выбор ключевых материалов, инженерные преимущества, критерии выбора, требования к техническому обслуживанию и практические соображения по оценке инвестиций в пресс-форму для ПЭТ-преформ с большой полостью.
ПЭТ-преформы представляют собой компоненты, отлитые под давлением, которые впоследствии повторно нагреваются и формуются с раздувом и вытяжкой в бутылки или другие контейнеры. Их размеры, распределение материала, геометрия горлышка и состояние поверхности влияют на характеристики готовой упаковки.
Пресс-форма с 96 полостями содержит 96 отдельных позиций полости, что позволяет правильно сконфигурированной системе литья под давлением формовать до 96 преформ за один полный цикл формования. Такая схема особенно подходит для производителей, которым необходимы значительные производственные мощности, не полагаясь на многочисленные отдельные формовочные машины.
Спецификация грифа 29/25 определяет предполагаемый дизайн грифа. Перед заказом покупатели должны подтвердить точный профиль резьбы, размеры уплотнений, совместимость затвора и соответствующий чертеж отделки горловины. Эти детали определяют, будет ли готовая преформа соответствовать предполагаемому процессу выдувания крышек и бутылок.
Согласно информации о продукции Daelong, эта форма предназначена для термопластавтоматов Nestal, оснащенных пятипозиционной роботизированной системой. Фактическая совместимость должна быть подтверждена с учетом модели машины покупателя, размеров плит, мощности впрыска и конфигурации автоматизации.
При литье под давлением с большим количеством полостей равномерное распределение расплавленного ПЭТ по всем полостям является серьезной инженерной задачей. Изменения температуры расплава, давления, сопротивления потоку или характеристик литника могут привести к различиям в весе, внешнем виде и точности размеров преформы.
В горячеканальной системе с игольчатым клапаном используется подвижный штифт клапана для управления открытием и закрытием затвора. Система спроектирована так, чтобы контролировать поступление расплава в каждую полость и может помочь обеспечить более чистые зоны литников и более равномерное заполнение при правильном проектировании, обслуживании и синхронизации с процессом впрыска.
Компания Daelong поставляет для этой модели горячеканальную систему с клапанными затворами серии PC-VG. Конечные результаты зависят от общей конструкции горячеканального канала, состояния штифтов клапана, контроля температуры, настроек впрыска, эффективности охлаждения и подготовки смолы ПЭТ. Покупатели должны запросить испытание пресс-формы и оценку образца для проверки эффективности в реальных условиях эксплуатации.
Выбор материала имеет важное значение для пресс-формы для ПЭТ-преформ с большой полостью, поскольку отдельные компоненты подвергаются различным сочетаниям тепла, давления, трения и повторяющихся механических движений. Соответствующие инструментальные стали и материалы для горячеканальных систем обеспечивают стабильность размеров, износостойкость и надежную долгосрочную эксплуатацию.
В следующей таблице приведены материалы и техническая информация, опубликованная Daelong для этой формы.
| Компонент | Указанный материал | Опубликованная твердость | Инженерное назначение |
|---|---|---|---|
| Полость и ядро | Германия 2316 сталь | СПЧ 42–45; прецизионная закалка до HRC 50–54 | Формирует геометрию преформы и повышает износостойкость |
| Кольцо на шею | Германия 2316 сталь | СПЧ 45–50 | Формирует отделку горловины и застежку. |
| Штифт клапана | Япония сталь SKD51 | СПЧ 58–60 | Управляет открытием и закрытием ворот |
| Сопло горячего бегуна | Бериллиевая медь, США | СПЧ 37 | Поддерживает передачу тепла в сопле в сборе |
| Коллекторная пластина | сталь H13 | СПЧ 35–38 | Поддерживает структуру горячеканального коллектора |
| Опорная пластина | Инструментальная сталь P20 | СПЧ 27–32 | Обеспечивает структурную поддержку сборки пресс-формы. |
Примечание. Приведенные выше значения твердости соответствуют опубликованным спецификациям на странице продукта. Покупатели должны подтвердить окончательные сертификаты на материалы, условия термообработки, спецификации компонентов и записи проверок в утвержденной технической документации.
Дэлонг также сообщает о допусках на обработку 0,003–0,005 мм, взаимозаменяемости компонентов до 90% и концентричности стенки преформы по толщине ±0,0075 мм при L = 100 мм. Это важные моменты технической оценки; их методы измерения, места контроля и критерии приемки должны быть согласованы до приемки продукции.
Основным преимуществом конфигурации с 96 гнездами является ее способность формовать множество преформ за каждый цикл. В сочетании с литьевой машиной подходящего размера, сбалансированным наполнением, эффективным охлаждением и автоматизированной обработкой такая компоновка может помочь производителям увеличить производительность и при этом более эффективно использовать производственную площадь.
Однако фактическое количество приемлемых преформ, производимых в час, зависит от времени цикла, доступности машины, стабильности процесса, планового технического обслуживания и процента бракованных деталей. Поэтому при планировании производства следует использовать проверенные данные испытаний, а не только подсчет полостей.
Постоянный вес преформы, размеры горлышка и толщина стенок необходимы для последующего формования с раздувом и вытяжкой. Различия между полостями могут привести к неравномерному распределению материала, нестабильной прочности бутылки или увеличению процента брака.
Хорошо спроектированные горячеканальные каналы, точно изготовленные компоненты пресс-формы и сбалансированное охлаждение могут помочь уменьшить эти отклонения. Регулярный отбор проб и идентификация полостей полезны для обнаружения проблем до того, как они повлияют на большую производственную партию.
Дэлонг считает сменную структуру полостей одним из технических преимуществ пресс-формы. Сменные компоненты могут упростить целевое техническое обслуживание, поскольку изношенную или поврежденную секцию можно обслуживать без замены всего узла пресс-формы.
Покупатели должны подтвердить фактический объем взаимозаменяемости, наличие запасных частей, процедуры замены и требования к проверке размеров. Эти сведения помогают группам технического обслуживания оценить время простоя и подготовить соответствующие запасы.
Высокоскоростное производство преформ зависит не только от производительности литья. Роботизированное оборудование для манипулирования, охлаждения, транспортировки, проверки и последующего продувочного оборудования должно работать вместе. Совместимость с предполагаемой системой автоматизации помогает сократить объем ручного труда и обеспечивает более предсказуемый производственный процесс.
Отделка горловины 29/25 и расположение 96 гнезд делают этот тип пресс-форм подходящим для упаковочных операций, требующих значительных объемов ПЭТ-преформ. Пригодность готовой бутылки зависит от конструкции горлышка, веса преформы, марки смолы, геометрии бутылки и предполагаемых условий наполнения.
Не каждое горлышко 29/25 взаимозаменяемо с каждой крышкой для бутылок или линией розлива. Производители должны проверить чертежи крышек, функции защиты от несанкционированного доступа, требования к пломбированию и применимые стандарты упаковки, прежде чем переходить к проектированию пресс-формы.
Выбор пресс-формы с большим количеством полостей требует анализа всей производственной системы, а не только сравнения количества гнезд или закупочных цен. Технически подходящая форма должна соответствовать машине, смоле, конструкции бутылки, производственным целям и ресурсам технического обслуживания, имеющимся на заводе.
Для получения дополнительной информации о продукте ознакомьтесь с пресс-формой для ПЭТ-преформ с 96 гнездами и горлышками 29/25 от Daelong с игольчатым клапаном, а также с более широким ассортиментом решений для формования ПЭТ-преформ.
Даже пресс-форма, изготовленная с высокой точностью, требует регулярного обслуживания для поддержания стабильной производительности. В системе с 96 полостями небольшая проблема, затрагивающая несколько полостей, может привести к появлению значительного количества дефектных деталей, если она останется незамеченной.
Профилактическое обслуживание может сократить время непредвиденных простоев и сделать замену компонентов более предсказуемой. Соответствующий интервал технического обслуживания должен определяться условиями производства, качеством смолы, часами работы, результатами проверок и рекомендациями производителя.
Пресс-форма для ПЭТ-преформ с 96 полостями содержит 96 формовочных полостей и может производить до 96 преформ за полный цикл впрыска, если все полости работают правильно. Фактический объем производства зависит от времени цикла, производительности машины и скорости приемки продукции.
Обозначение 29/25 указывает предполагаемую конфигурацию грифа. Точные размеры и интерфейс крышки должны быть подтверждены с использованием утвержденного технического чертежа, чтобы обеспечить совместимость с выбранной конструкцией крышки и флакона.
Система шиберных игольчатых клапанов контролирует поступление расплава через подвижные штифты клапана. При соответствующих настройках конструкции и процесса он может улучшить однородность литника, обеспечить контролируемое заполнение и уменьшить некоторые дефекты, связанные с литником, при литье под давлением в больших объемах.
Даэлонг указывает на совместимость с термопластавтоматами Nestal, оснащенными пятипозиционной роботизированной системой. Точная модель машины и требования к интерфейсу должны быть подтверждены перед заказом, включая силу зажима, производительность впрыска, размеры плит и детали автоматизации.
Опубликованные характеристики включают сталь Germany 2316 для полости, сердечника и горлового кольца; Япония, сталь SKD51 для штифта клапана; бериллиевая медь для сопла горячего литника; Сталь H13 для плиты коллектора; и инструментальная сталь P20 для опорной плиты. Окончательные требования к материалу и твердости должны быть подтверждены в спецификации на покупку.
Производители должны поддерживать сбалансированную температуру горячеканальных систем, соответствующие параметры впрыска, эффективное охлаждение и чистоту формовочных поверхностей. Регулярный отбор проб каждой полости и профилактическое обслуживание помогают выявить отклонения до того, как они станут причиной массового брака.
Предоставьте чертеж горлышка, вес и размеры преформы, предполагаемое применение бутылки, модель литьевой машины, производственный объект, характеристики смолы, требования к автоматизации и предпочтительный график поставки. Эти данные помогают производителю оценить совместимость и подготовить более точное предложение.
Пресс-форма для ПЭТ-преформ с 96 гнездами и шиберной системой с игольчатыми клапанами может стать ценной инвестицией для производителей упаковки, которым необходимы высокая производственная мощность, стабильное качество преформ и совместимость с автоматизированными операциями литья под давлением. Его долгосрочная ценность зависит от точного машиностроения, подходящих материалов, сбалансированного наполнения и охлаждения, надежной интеграции оборудования и дисциплинированного обслуживания.
Даэлонг сочетает свой опыт в производстве литьевых форм с разработкой продукции, предназначенной для производства преформ из ПЭТ в больших объемах. Прежде чем принять решение о покупке, производители должны оценить технические чертежи, подтвердить совместимость машин и установить четкие критерии приемки для испытаний пресс-форм и окончательной поставки.
Ищете надежное решение для формования ПЭТ-преформ для вашей производственной линии? Связаться с Даэлонгомчтобы обсудить характеристики горловины 29/25, конструкцию преформы, конфигурацию машины и требования к производительности. Посетите страницу продукта или свяжитесь с нами, чтобы запросить техническую информацию и предложение, адаптированное к вашим производственным потребностям.


